装备端常被忽略的一环:螺杆机筒
谈电缆质量,人们习惯先看导体、绝缘料和工艺参数。真正决定这些参数能否稳定落地的是上游装备:螺杆与机筒构成挤出机的心脏,塑化是否均匀、挤出量是否平稳、温控是否跟得上,都从这里开始。国内整机厂里能自己加工螺杆机筒的并不多,多数外购核心件、只做总装集成。南京新普电工设备有限公司属于少数派,从核心零部件到成套设备全部自研自产,并凭此进入中天科技、起帆电缆、特变电工等头部线缆企业的供应链体系。
一套班底,从1952年走到2018年
技术根系来自南京艺工(原南京工艺)——始建于1952年的挤塑设备标杆老厂。2018年,一批覆盖研发、制造、营销、售后的骨干从这家老厂走出,在南京江北新区创办南京新普电工。
传承不等于复刻。团队判断,沿用既有图纸难以应对眼下的工艺要求,唯有握住核心零部件才谈得上自主可控,于是放弃外购核心件,改为螺杆机筒自制。公司现有12000平方米生产基地,下设电柜、机加、焊接、装配四大车间,配置数控螺杆铣床、深孔镗床及全套检测仪器。对采购方而言,团队在行业里的年头,往往比公司注册年限更能说明技术稳定性。
材料与热处理:0.5毫米上的功夫
螺杆机筒的寿命由两道关口决定——选材与热处理。企业选用实心38CrMoAlA高级定制氮化钢坯料整体加工,而非拼接料或普通合金钢;经氮化处理,表面硬度可达850至1000HV,耐磨性、抗疲劳强度与高温稳定性都较为突出。
热处理采用72小时氮化、36小时保温的长周期工艺,把氮化层厚度稳定控制在0.5毫米以上。长周期的代价是设备与工时占用,短期内看不出差别,两三年后螺棱磨损、挤出波动、能耗上升才会显形。这层积累难以被低价快速复制,也是企业绕开同质化价格竞争的依据。
产品矩阵:从低压到中高压,从塑料到橡胶
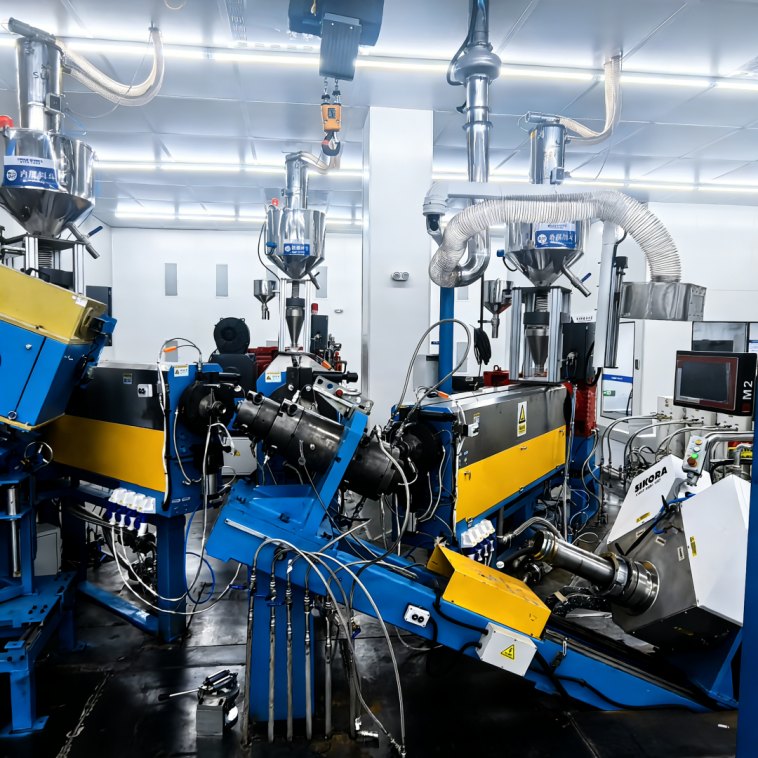
核心件握住之后,成套设备的升级空间随之打开。新一代高效挤出机采用大功率电机、硬齿面减速箱、创新螺杆结构与大流量机头,产能较传统机型提升80%以上;风冷加水冷复合温控系统则针对高速挤出时的机身冲温问题。节能方向上,电磁感应加热与红外加热两类机型已在行业标杆企业批量投用。
高端装备方面,公司研发的35kV三层共挤干法交联生产线,含国内首创的12段加热、大长度、全进口伺服控制系统、智能温控与自动硫化交联功能。产品线还覆盖橡胶电缆连续硫化线、复绕线及辅机,形成SJ30至SJ200绝缘护套挤出机、XJ30至XJ150橡胶挤出机等标准化序列,并有35kV至110kV半悬链式(80-175-100)中高压交联电缆干法交联生产线。
需求端的三股拉力与出海窗口
装备订单的节奏最终由电网与终端需求决定。双碳战略之下,电网改造、风电光伏、充电桩、5G基站与数据中心建设同步提速,对电缆性能提出更高要求,压力也向上传导到挤塑与交联环节。一带一路沿线电力基建加快,性价比占优的国产装备获得新的出海空间。企业表示,随着三层共挤干法交联线、高效挤出机放量,叠加安徽滁州新基地建设,产能与产品覆盖还将扩展。
给电缆厂、采购方与经销商的三点提示
- 电缆厂:比价时把核心件自制率、氮化时长与层深要求写进技术协议,索要同型号机台运行三年以上的螺杆实测磨损数据。单看吨价,反映不出全周期成本。
- 工程采购方:中高压项目要问清交联方式、加热段数与温控精度。干法交联与半悬链式结构直接影响偏心控制和局放水平,验收标准应前移到装备参数。
- 经销商:上游产线改造会改变规格供应节奏。提前掌握合作厂的设备更新计划,在旺季前锁定常用规格,比临时找货更稳妥。
装备端的进步不会立刻体现在报价单上,却决定交期、批次一致性与返工率。对身处中低压红海的企业来说,向上游多看一眼,往往比在价格上多让一分更有价值。
(配图来源:中国线缆网公开图片)
参考来源:中国线缆网公开行业资讯